数控车床和加工中心怎么区分
看谁在旋转,以及刀能不能在一次装夹里自动换。工件转、刀塔换刀的是数控车床;刀具转、带刀库自动换刀的是加工中心。只写“一台数控”分不开这两类机器。
数控车床和加工中心都叫数控机床,报价单上却经常被写成“一台数控”。现场要分开的只有一件事:谁在旋转,刀是不是能在一次装夹里自动换。看错这一条,夹具、程序和节拍都会跟着错。
先看谁在转
数控机床按程序走坐标,但车床和加工中心的主运动不一样。数控车床是工件夹在卡盘里转,刀具装在刀塔上只做进给。外圆、端面、螺纹、内孔,都是工件转出来的。加工中心是刀具转,工件固定在工作台上,靠工作台或主轴移动来铣平面、钻孔、攻丝。
站在机器前面看主轴方向就能分。车床的主轴轴线是水平的,卡盘对着操作者。立式加工中心的主轴从上往下,工作台上是虎钳或夹具,不是卡盘。
刀库才是加工中心和数控铣的分界
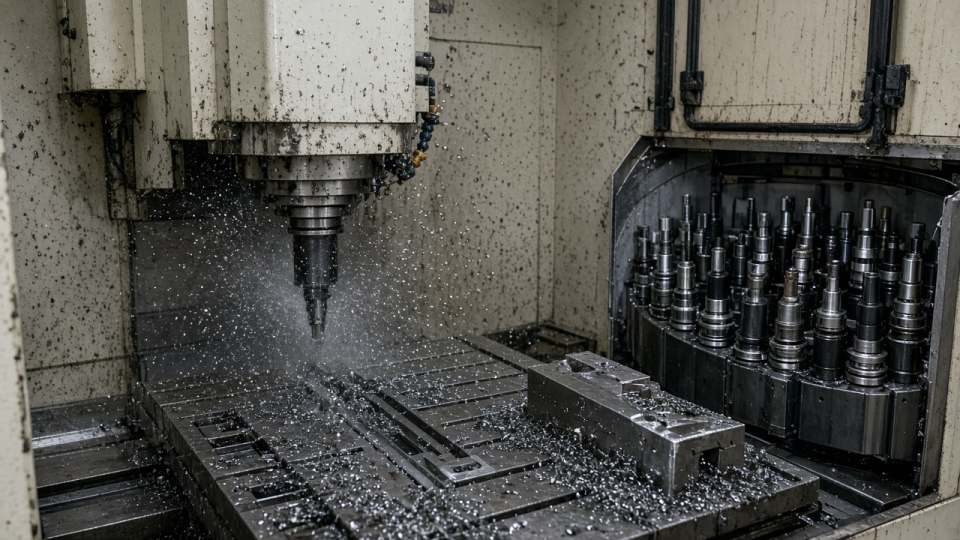
只有一把刀在主轴上、换刀要人停下拧刀的,是数控铣床,不是加工中心。加工中心多一个刀库和换刀机构。小型立式加工中心常见 16 到 24 把刀,中型机可以到 30 到 40 把。刀库里的刀在程序里用刀号调用,换刀时间通常几秒,这段时间不切削,但人不用打开门。
车床的刀塔一般同时装 8 到 12 把刀,转位就能换。它没有加工中心那种刀库,也不需要刀长测量去补偿 Z 向的铣刀。车床要补偿的是刀尖相对卡盘的 X、Z,以及刀尖圆弧半径。
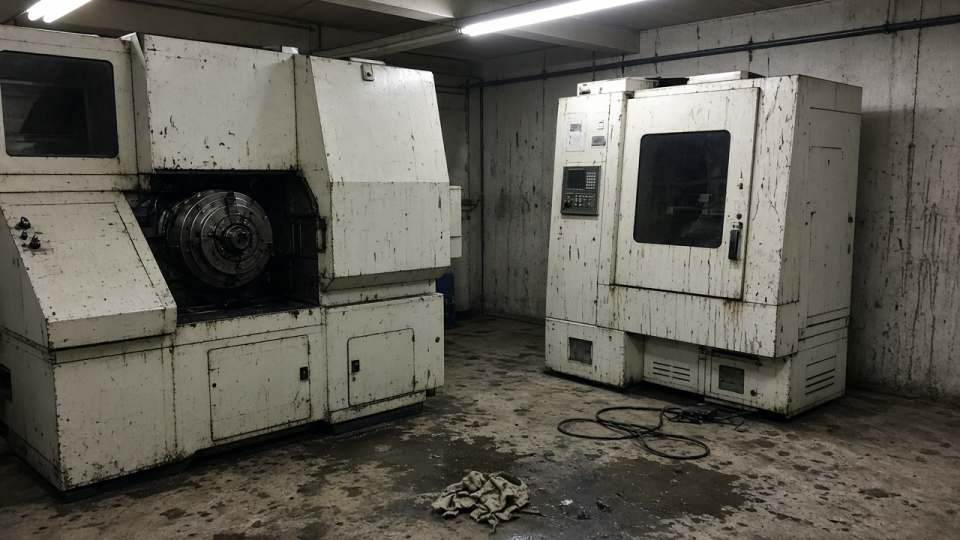
上图左边是车床:卡盘、尾座或副主轴、横向刀塔。右边是立式加工中心:主轴在上,工作台在下,侧面是刀库。两台机器的门打开之后,危险运动的方向也不一样,防护和上锁不能互相套。
同一零件为什么不能两台都干
| 零件特征 | 更适合 | 原因 |
|---|---|---|
| 轴、套、盘,回转面占大部分 | 数控车床 | 一次装夹就能把外圆和端面做出来 |
| 箱体、板类,孔系和平面多 | 加工中心 | 刀具旋转,孔的位置靠坐标保证 |
| 轴上还有键槽、横孔、扁方 | 车床做回转面,加工中心做其余 | 很少有一台机器把两类特征都做完还更便宜 |
| 一次装夹要换十几把刀 | 加工中心 | 刀塔装不下,人工换刀会把节拍拉长 |
一根直径 40 mm、长 180 mm 的台阶轴,车床上粗车加精车常见几分钟。如果改到加工中心上用立铣刀“铣”出外圆,刀具悬伸长、效率低,圆度也不如车出来稳定。反过来,一个 200 mm 见方的阀块,上面有十几个不同直径的孔,上车床没有意义,因为孔不在同一根回转轴上。
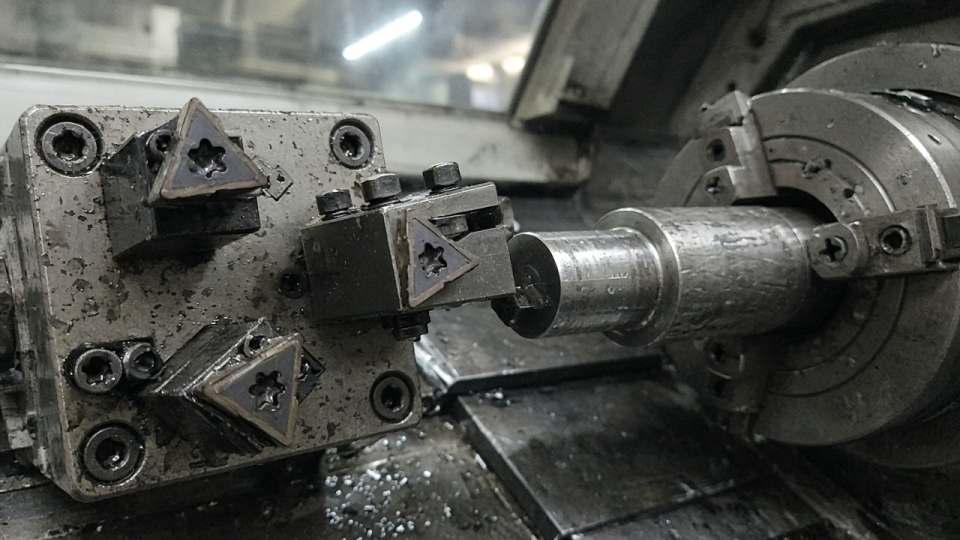
刀塔上的刀是车刀、镗刀和螺纹刀,刀尖对着旋转的工件。加工中心的刀装在刀柄里,从刀库换到主轴上,刀轴和主轴同轴。看刀是“横着顶住工件”还是“顺着主轴转”,不会把两种机器认错。
一套零件该怎么排工序
把“能不能做”和“该不该做在一台机器上”分开。能做,不代表节拍和精度划算。
一个带法兰的轴,外圆公差 IT7,端面要和轴肩垂直,法兰上还有 4 个螺栓孔。合理的排法是:
- 车床先车端面、外圆和轴肩,把回转基准做出来。这一步决定后面孔的位置基准。
- 加工中心用已经车好的外圆或端面定位,铣法兰平面(如果车床没车到),钻、攻螺栓孔。
- 不要在加工中心上把整根轴的外圆铣出来再去钻孔。铣外圆的圆度和车削差一截,而且把车床空在那里。
节拍可以粗算。车削外圆的切削时间大约是切削长度除以每转进给再除以转速。直径 40 mm、切削速度按钢件 150 m/min 估算,转速大约 1200 r/min。进给 0.2 mm/r、长度 150 mm,单边一次走刀大约 0.6 分钟,加上进退刀和测量,一件粗精车常见是几分钟。同样长度用立铣刀铣外圆,要分多刀、多圈,时间往往是车削的数倍。这是量级,实际进给以刀具和机床功率为准。
如果车间只有加工中心、没有车床,轴类可以做,但要在工艺里写明圆度靠什么保证,不要默认和车床一样。
程序和坐标系不能拿过去用
车床程序里的 X 经常是直径值,走刀 X 减小是朝中心。加工中心的 X、Y 是工作台坐标,Z 向下为负或向上为正,要看那台机器的规定。把车床程序原样送进加工中心,机床仍会执行,结果是刀具路径和零件完全对不上。
坐标系的零点也不一样。车床通常把零点放在工件端面中心。加工中心把零点放在夹具的一个角或孔的中心。零点设错 1 mm,第一刀就会切深或者切空。这和机器贵不贵无关。
伺服电机只保证轴按指令走到坐标。它不判断这台机器该不该做这个零件。
询价时要写清的四件事
- 最大回转直径和最大加工长度,或者工作台尺寸和主轴到台面的距离。
- 一次装夹要换几把刀。超过刀塔容量,就不是一台普通数控车能收尾的活。
- 材料是钢、铸铁还是铝。钢件的主轴功率和扭矩要按切削速度算,只写“数控”不够。
- 公差和表面粗糙度。精车外圆常见要求 Ra 1.6 μm 或 3.2 μm;铣平面经常是 Ra 3.2 μm。要求写在图纸上,不要口头说“越光越好”。
具体行程、刀库容量和主轴最高转速以那台机器的说明书为准。同名“加工中心”的工作台可以差一倍。
接着查
轴承发热和预紧见 滚动轴承滚道起皮长什么样。轴和孔的松紧见 轴和孔该用间隙还是过盈。