液压缸为什么会一顿一顿地走
爬行是活塞能走,但速度一顿一顿,低速时更明显。先分空气、导轨摩擦和背压不足。把溢流阀拧高不能排掉缸里的气,也不能消除导轨的静摩擦。
液压缸一走一停,现场叫爬行。力不够和爬行不是同一件事。力不够是推不动;爬行是能推,但速度不均匀,低速时特别明显。
先确认是爬行不是别的故障
液压系统里,压力决定推力,流量决定速度。爬行时压力表指针往往跟着抖,活塞杆不是匀速伸出,而是顿一下、走一截、再顿一下。空载快、带载就一顿一顿,要和“完全走不动”分开。
完全走不动时,先查泵有没有转、溢流阀是不是卸荷、这条油路的换向阀有没有打开。那些问题不会在杆已经伸出一半之后还周期性出现。
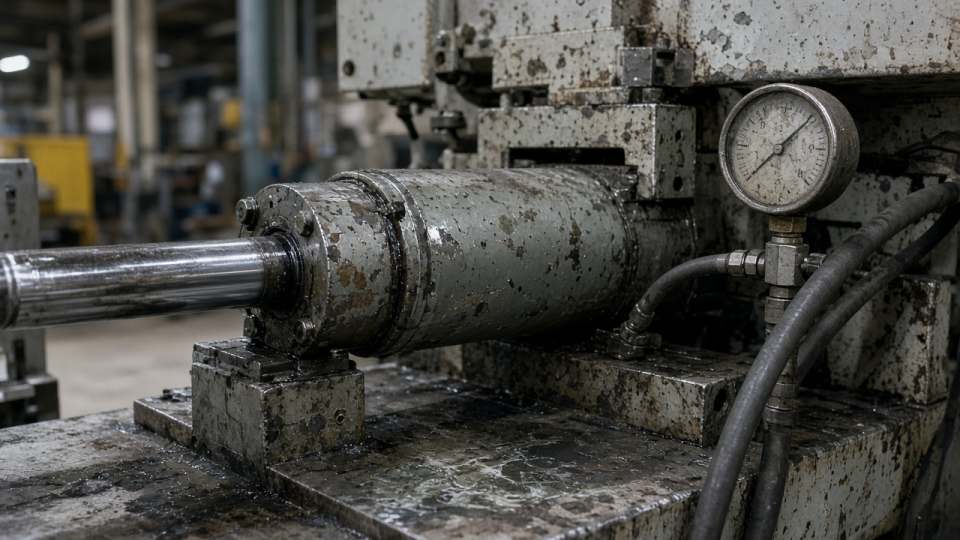
上图这种安装,爬行多发生在活塞杆慢速伸出或缩回的后半段。快进时因为流量大,同样的摩擦变化被掩盖,所以只在工进速度下才被人发现。
空气、摩擦和背压,三条分开查
缸里有空气时,油是可压缩的感觉:先把气憋紧,然后活塞突然窜出一截,压力跟着掉,再重复。排气阀在最高点。新装的缸、换过油管的回路,要在低压下来回走几趟把气赶出去。只把溢流阀拧高,气还在,爬行还在,软管和接头先承受更高的压力。
导轨或活塞密封摩擦太大时,静摩擦大于动摩擦。压力升到能克服静摩擦,活塞冲出去,压力下降,又停住。这种爬行和空气的区别是:把速度稍微提高,往往明显好转;把导轨润滑补上,也会好转。密封唇口过盈太大、导向带缺油,都会走成这个样子。
背压太低时,活塞在越过中位或在重力帮助下落的方向会冲。立式滑台向下走,如果回油没有足够背压,会先加速再被阀卡住。这不是缸本身漏了,是回路没有把下落那一侧托住。
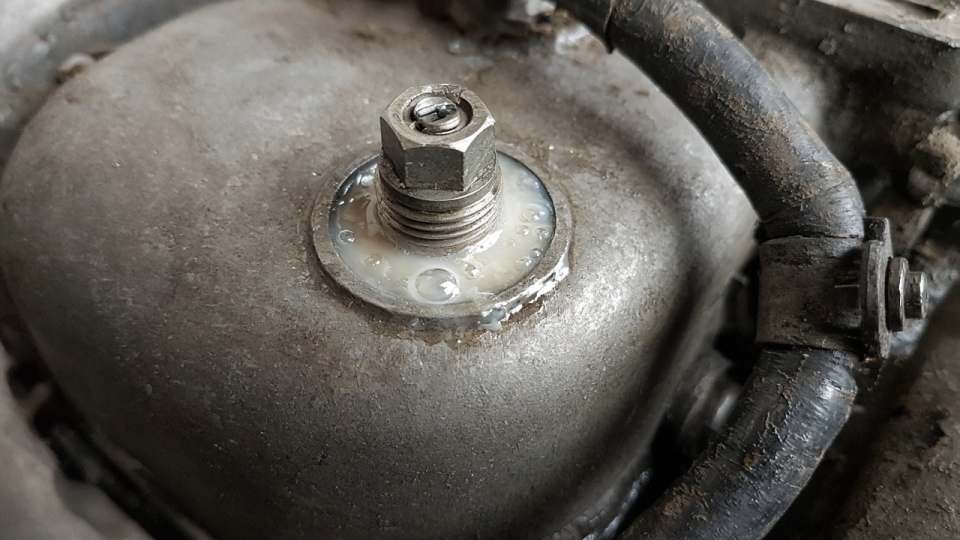
排气要在回路的最高点。油发白、带泡沫,就是气还没排完。排到连续流出清油再关掉。排气孔如果在活塞杆那一端、而杆向上安装,气会留在缸底,怎么拧溢流阀都还会爬。
用现象缩小范围
| 现象 | 先查 | 不太像 |
|---|---|---|
| 新接管之后才出现,最高处有气泡声 | 排气,查吸油是否吸空 | 密封突然磨坏 |
| 只有工进慢速才一顿,快进正常 | 导轨润滑、密封和静摩擦 | 泵完全没有流量 |
| 向下走时冲,向上走正常 | 回油背压、平衡阀 | 泵的转向 |
| 油温上来之后才出现 | 油变稀、内泄增加、间隙变大 | 空气刚混进去 |
| 压力表稳,杆仍然一顿 | 机械卡滞,导轨或活塞杆别劲 | 单纯的压力调低 |
很多机床夹具和进给回路的工作压力在几兆帕到二十兆帕之间。这是范围,不是你这台泵站该调到的数。铭牌和回路图优先。把溢流阀拧过铭牌最高压力,爬行不会因此消失,软管会先坏。
建议的检查顺序
- 看油位和吸油滤网。吸空会一边进气一边爬行,油箱里往往有泡沫。
- 在缸的高点排气,低压往复,直到流出的油不再发白。
- 摸活塞杆和导轨。杆上发干、拉伤,爬行会固定在同一段行程。
- 把速度调高一档做对比。只有低速爬行,优先润滑和密封,不要先换泵。
- 立式机构看平衡阀或回油节流。向下冲的时候,先把背压建立起来再谈别的。
- 油热了才爬行,查油的黏度是不是低于这台泵和阀的要求,以及活塞密封是不是已经内泄。
内泄的一个迹象是:泵在转、回油变热、活塞却走得很慢,还带着爬行。这时去紧溢流阀,压力不一定上得来。
和机床进给的关系
加工中心里的液压松刀、转台夹紧,如果爬行,刀库和主轴的动作会超时报警。那是执行元件的速度不稳,不是 数控机床 的程序写错。程序只发一个“松开”或“夹紧”的命令,中间怎么走是液压回路的事。
伺服轴的进给爬行则通常不是这只液压缸,而是导轨润滑或 伺服电机 的增益。先分清是液压缸在爬行,还是电机拖着工作台在爬行,再拆管子。